金属切削加工基础知识——金属切削加工服务概述
金属切削加工是机械制造行业中最基础、应用最广泛的加工方法之一。它是指利用刀具从工件毛坯上切除多余材料,使工件获得符合图纸要求的形状、尺寸精度和表面质量的加工过程。作为金属切削加工服务的提供方,掌握加工基础知识是确保服务质量与效率的前提。
一、金属切削加工的基本原理
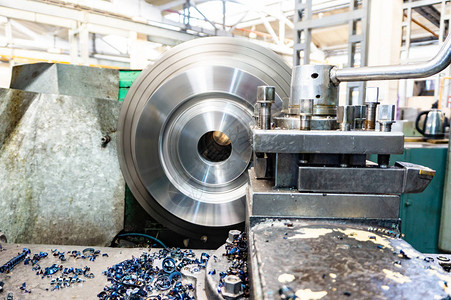
金属切削加工的核心在于刀具与工件之间的相对运动。这种运动分为两类:主运动和进给运动。主运动是切除工件多余金属所需的最基本运动,通常速度较高、消耗功率较大,如车削时工件的旋转、铣削时铣刀的旋转。进给运动则是使刀具与工件之间保持连续切削的运动,如车削时车刀的纵向或横向移动。主运动与进给运动的配合,使切削层金属被逐步切除,形成已加工表面。
在切削过程中,切削层金属在刀具切削刃的挤压和剪切作用下产生弹性变形和塑性变形,当应力超过材料强度极限时即与母体分离形成切屑。根据工件材料性质和切削条件的不同,切屑形态可分为带状切屑、挤裂切屑、单元切屑和崩碎切屑四类。切屑形态直接影响切削力、切削温度和已加工表面质量,因此是选择刀具几何参数和切削用量的重要依据。
二、刀具材料与刀具几何角度
刀具是切削加工的直接执行者,刀具材料性能直接决定加工效率和加工质量。常用的刀具材料包括高速钢、硬质合金、陶瓷、立方氮化硼(CBN)和金刚石等。高速钢具有较高的抗弯强度和韧性,适合制造钻头、丝锥、铣刀等复杂刀具;硬质合金硬度高、耐磨性好、耐热性强,是目前应用最广泛的刀具材料;陶瓷和超硬材料则适用于高速切削和难加工材料的加工。
刀具几何角度是影响切削性能的关键因素。以车刀为例,其主要角度包括前角、后角、主偏角、副偏角、刃倾角等。前角增大可使切削刃锋利、切削力降低,但会削弱刀具强度;后角用于减小刀具后刀面与工件之间的摩擦;主偏角影响切削层形状和切削分力的大小;刃倾角则控制切屑的流出方向和刀尖强度。合理选择刀具几何角度,需要综合考虑工件材料、刀具材料、加工性质和机床刚性等因素。
三、切削用量三要素
切削用量是指切削速度vc、进给量f和背吃刀量ap三者,通常称为切削用量三要素。它们不仅影响切削效率,还直接影响刀具寿命、加工表面质量和加工成本。
切削速度vc是刀具切削刃上选定点相对于工件主运动的瞬时速度,单位为m/min。提高切削速度可以缩短加工时间、改善表面质量,但会加剧刀具磨损、提高切削温度。进给量f是刀具在进给运动方向上相对工件的位移量,车削中常以每转进给量表示(mm/r),进给量增大会提高材料去除率,但表面粗糙度变差。背吃刀量ap是待加工表面与已加工表面之间的垂直距离(mm),增大背吃刀量可减少走刀次数、提高效率,但会使切削力显著增大、工艺系统变形增加。
在金属切削加工服务的实践中,切削用量的选择应遵循“以保证加工质量为前提,充分发挥刀具和机床性能”的原则。粗加工时以最大材料去除率为目标,优先增大背吃刀量和进给量;精加工时以保证尺寸精度和表面质量为主,采用较高的切削速度和较小的进给量。
四、金属切削加工服务的类型与流程
按照加工方式和机床类型,金属切削加工服务大致包括车削、铣削、钻削、镗削、磨削和刨插削等。车削适合加工回转体零件,铣削适合加工平面、沟槽和复杂型面,钻削用于孔的粗加工,磨削则用于获得高精度和高表面质量的最终加工。不同加工方式在设备选型、刀具配置和工艺参数上各有差异,需根据零件材质、结构特征和精度要求统筹选择。
规范的金属切削加工服务通常按以下流程组织:接受图纸或技术需求评审、制定工艺路线与工序卡、选择设备及刀具夹具、确定切削参数并进行首件试切与检测、批量加工过程中的质量监控、成品检验与交付。这一流程的前端服务于工艺规划、后端与质量检验衔接,要求服务人员既具备理论功底又具有现场经验。
五、
金属切削加工服务既是传授加工技术的服务,也是承接实际加工任务并保障交付的系统工作。掌握切削形成机理、刀具选用原则与切削用量选择方法,是保证加工经济性、稳定性和零件互换性的关键。在日常服务与培训中,重视基础理论的落地应用、强化常见质量问题的诊断与改进,能够帮助从业人员建立系统思维、提升加工水平,从源头助力生产与加工成本的平衡优化。金属切削加工理论并非晦涩抽象,它以大量实证性的可验证过程揭示生产中一系列工艺因素的重要影响,对于学术研究和实际加工的对接具有促进作用。[1][3][inf]
如若转载,请注明出处:http://www.359lh.com/product/35.html
更新时间:2026-11-11 01:53:32