从切削到硬加工 金属切削服务向硬零件加工转变的趋势与实践
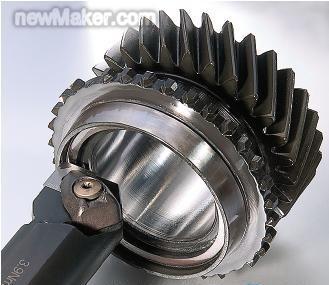
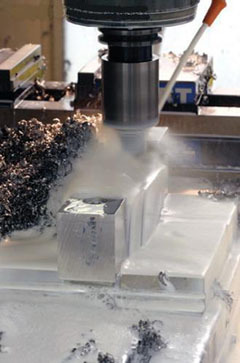
金属切削加工是现代制造业的基础工艺之一,长期以来承担着从毛坯到精密零件的成形任务。随着材料科学和产品性能要求的提升,硬零件加工(Hard Part Machining)逐渐成为金属切削服务领域的重要发展方向。所谓硬零件加工,通常指对淬硬钢、冷硬铸铁、硬质合金等高硬度材料(一般硬度在HRC45以上,甚至HRC60以上)进行切削加工,以替代或减少传统的磨削工序。这一转变不仅反映了制造技术的进步,也对金属切削服务企业提出了新的能力要求。
一、转变的驱动因素
推动金属切削向硬零件加工转变的因素主要有三方面。产品性能要求不断提高。例如,汽车发动机中的曲轴、凸轮轴、变速箱齿轮等零件,为获得良好的耐磨性和疲劳强度,往往需要整体淬硬。传统工艺是先切削再淬火,最后磨削,工序长、成本高。若能在淬硬后直接进行硬切削,则可以缩短工艺流程。磨削加工存在局限性。磨削效率相对较低,且容易产生磨削烧伤和微裂纹,对于复杂型面零件,磨削有时难以实现。硬零件加工利用多轴联动和刀具技术,可以灵活加工复杂几何形状。第三,环保和成本压力促使企业寻求少工序、低消耗的工艺路线。硬切削可以减少冷却液使用,实现准干式切削,降低废液处理成本。
二、硬零件加工对金属切削服务的新要求
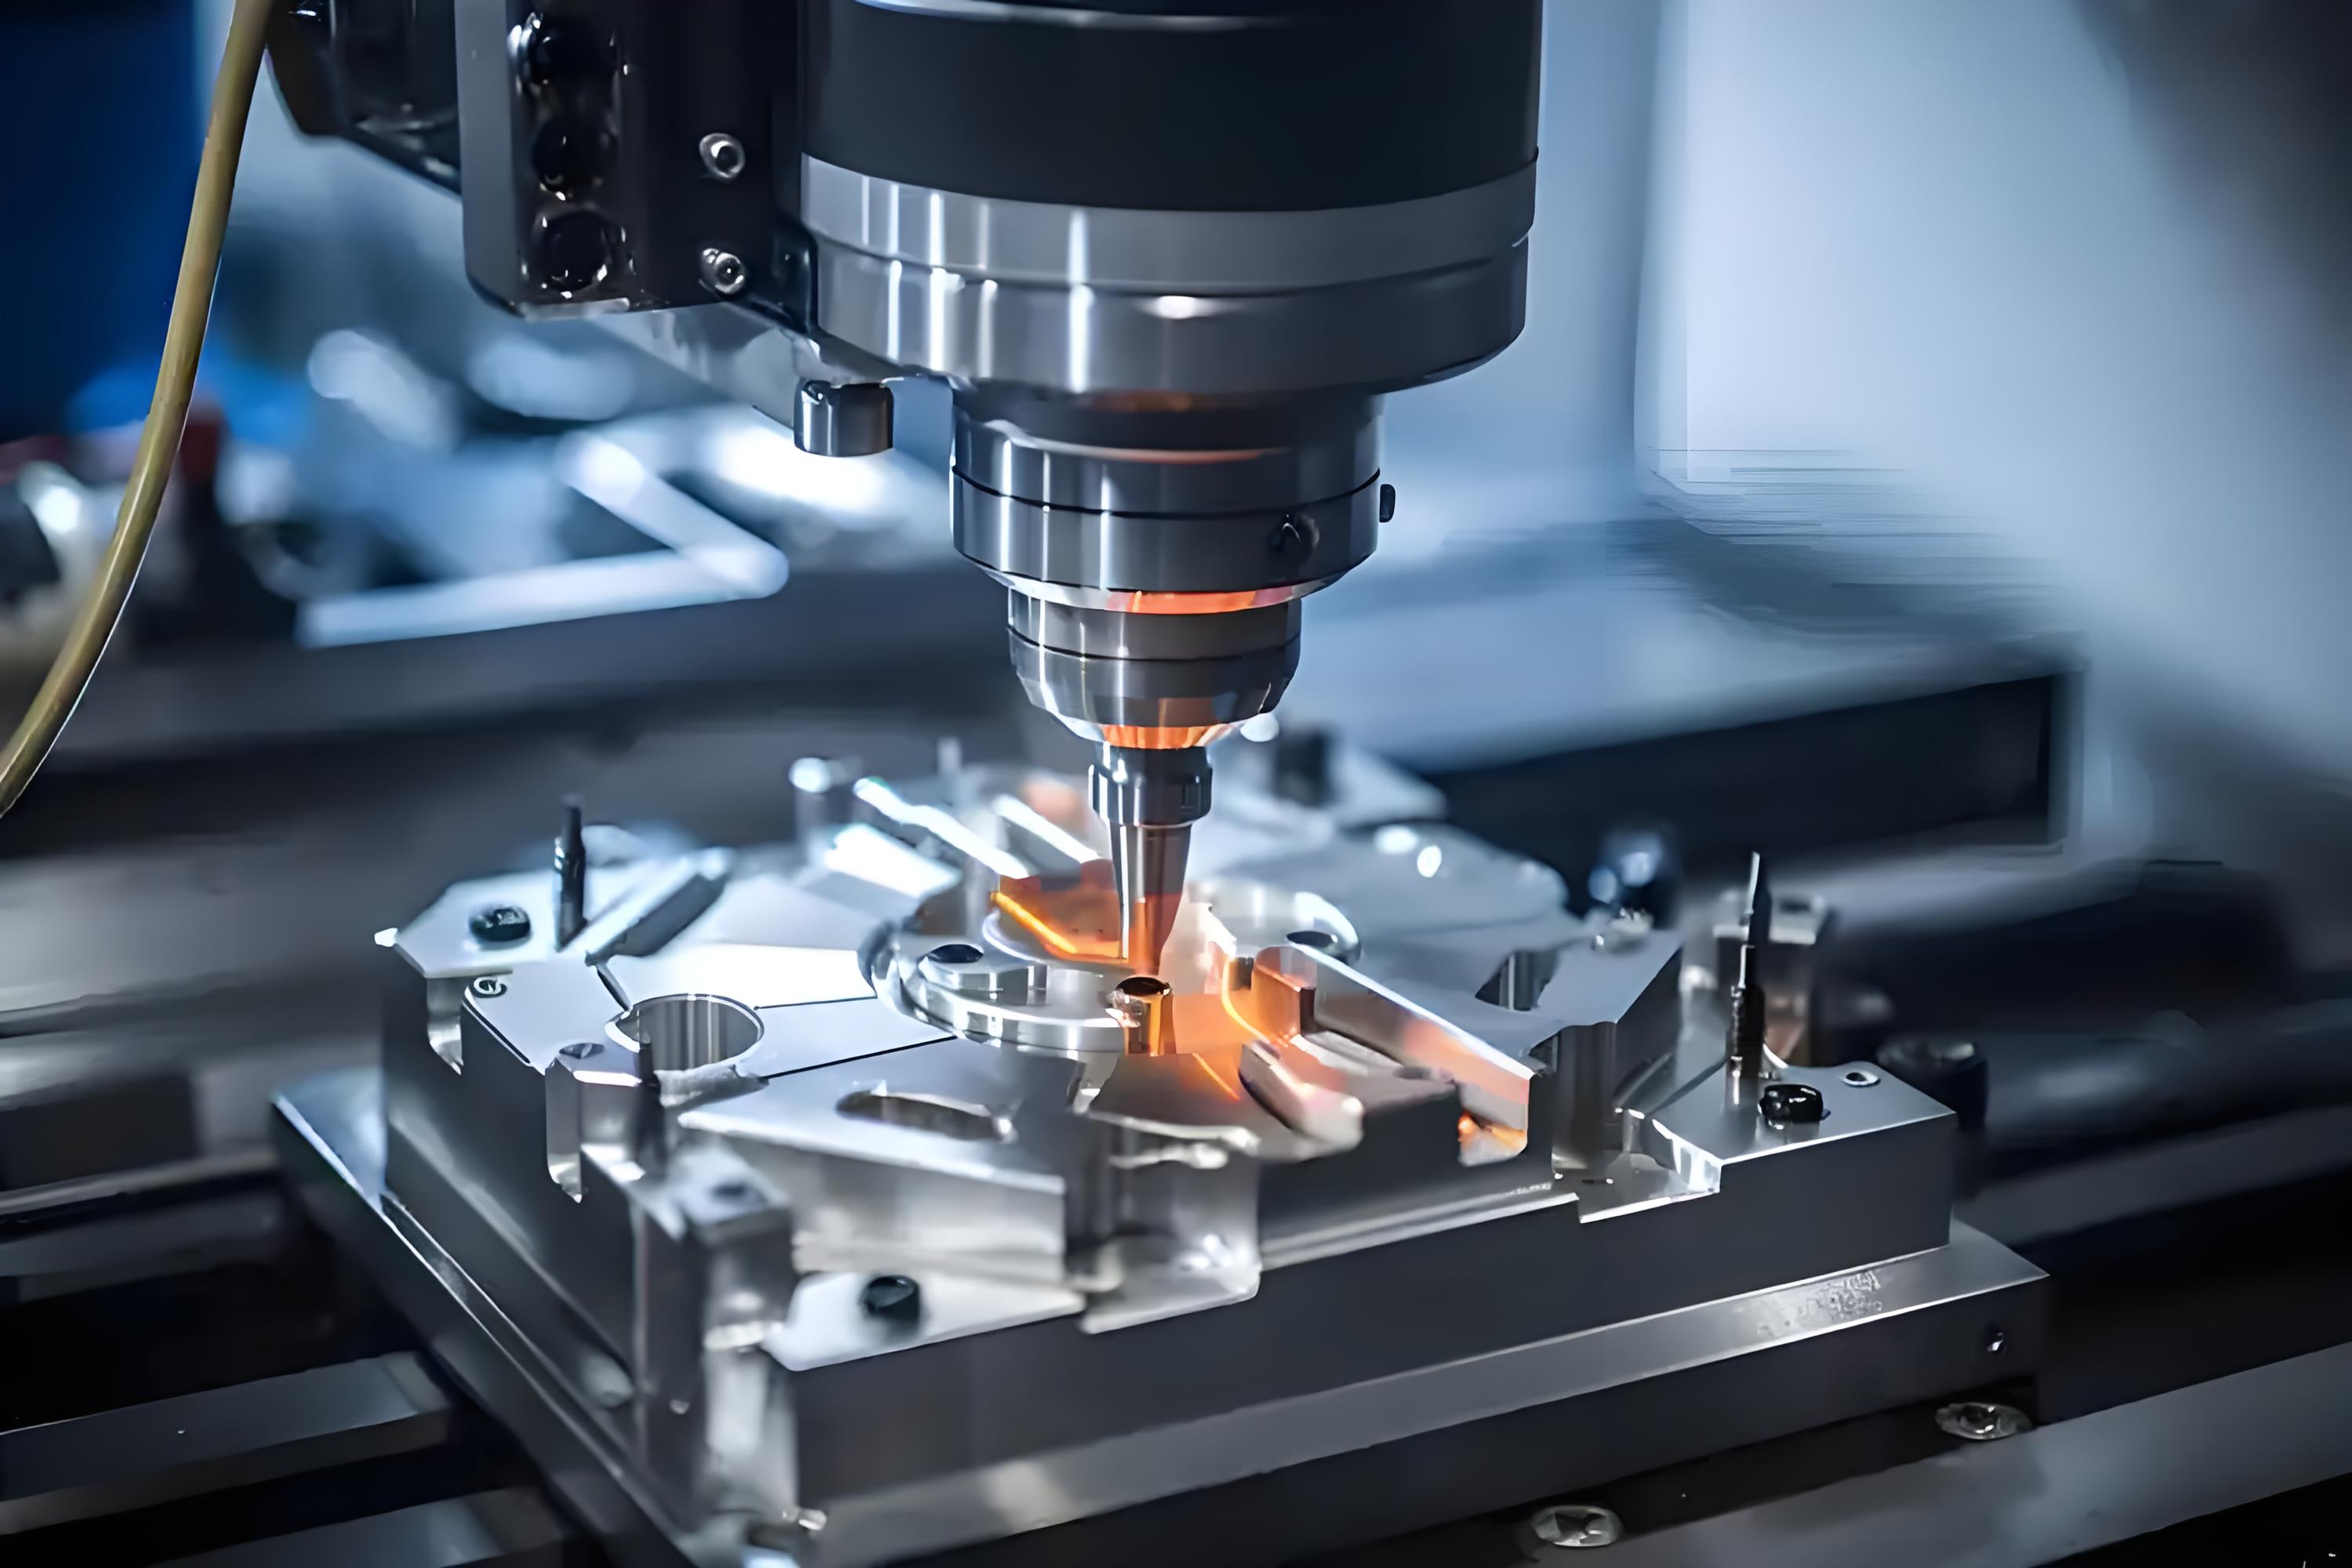
硬零件加工与常规切削在机理上有显著差异。高硬度材料切削时,切削力大、切削温度高、刀具磨损剧烈,且已加工表面容易产生白层等组织损伤。因此,金属切削服务企业需要从多个维度进行能力升级。
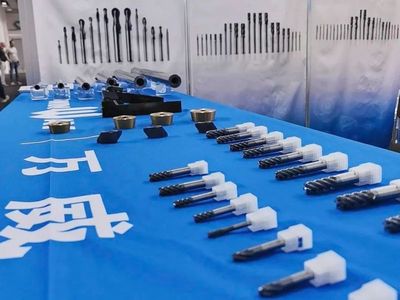
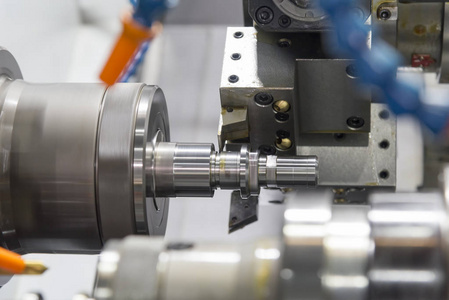
在刀具方面,需采用聚晶立方氮化硼(PCBN)、陶瓷、涂层硬质合金等超硬刀具材料。PCBN刀具特别适合淬硬钢的连续和轻微断续切削。刀具几何参数需优化,通常采用负倒棱和较大前角,以提高刃口强度。
在机床方面,硬零件加工要求机床刚性好、热稳定性高、运动精度高。高频响的直线电机、高刚性主轴和良好的阻尼特性是保证加工表面质量的关键。多轴联动功能对于加工复杂硬零件不可或缺。
在工艺参数方面,硬切削通常采用较高的切削速度和较小的背吃刀量,切削速度可达100~200 m/min甚至更高。进给量需根据表面粗糙度要求合理选择。切削过程的监控与自适应控制技术有助于避免刀具破损和加工损伤。
在表面完整性控制方面,服务商需关注白层厚度、残余应力分布和微观裂纹,建立相应的检测与评价体系,确保硬零件加工后的疲劳性能不低于磨削水平。
三、典型应用与效益分析
硬零件加工已在汽车、模具、轴承、液压件等行业获得应用。以汽车传动轴和齿轮为例,采用硬车齿代替磨齿,单件加工时间可减少30%~50%,设备投资和占地面积也有所降低。模具行业中,淬硬模具型面的硬铣削可以减少电火花加工和手工抛光工作量,缩短模具制造周期。对于大型轴承套圈,硬车削可替代部分粗磨工序,提高材料利用率。
金属切削服务企业向硬零件加工转变,初始投入较高,主要体现在超硬刀具和精密机床。但从综合成本看,工序合并带来的在制品减少、换型时间缩短和能源消耗降低,往往能在较短时间内收回投资。可靠性方面,有条件建设试验生产线有利于快速接入先进加工路线。
四、服务模式与能力建设
要在硬零件加工领域形成竞争力,金属切削服务企业需要构建系统化能力。首先是工艺数据库建设。针对不同材料硬度、零件结构和表面要求,积累经过验证的切削参数和刀具寿命数据,是稳定服务的基础。其次是检测与质量保证能力围绕白层和残余应力把关,确保加工表面完整性,建立专门的技术、培训和方法开发团队。再次是与刀具供应商和机床厂商形成协同创新机制,参与刀具几何设计和工艺开发,从单纯的来料加工向工艺解决方案提供商转型。随着数字化制造的发展,将加工仿真、刀具监控和自适应控制纳入车间管理。硬加工窗口较窄,数字化手段对于降低试错成本尤为重要。
如若转载,请注明出处:http://www.359lh.com/product/11.html
更新时间:2026-11-11 18:24:26