切削刀具创新如何提升难加工材料利用效率——基于金属切削加工服务的路径分析
随着航空航天、能源装备、精密模具等领域对高温合金、钛合金、复合材料等难加工材料的需求持续增长,金属切削加工服务面临效率与成本的双重挑战。切削刀具作为加工系统的核心要素,其材料、几何结构与涂层技术的进步,直接决定了难加工材料的利用效率。本文结合国际金属加工网的技术视角,从刀具选型、工艺优化与服务模式三个维度,探讨切削刀具提升难加工材料利用效率的实践路径。
一、难加工材料的切削特性与效率瓶颈
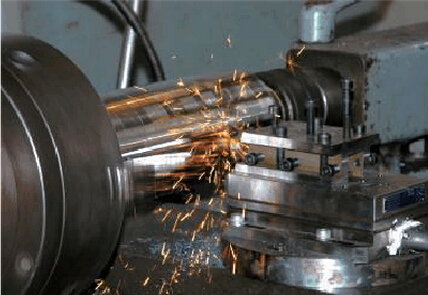
难加工材料通常具有高硬度、高强度、低导热性和高化学活性等特征。以钛合金为例,其导热系数仅为钢的1/7,切削热集中于刃口区域,导致刀具磨损加速;高温合金在高温下仍保持高屈服强度,切削力大且加工硬化倾向明显;复合材料则存在各向异性和纤维拔出、分层等损伤风险。这些特性使得刀具寿命短、切削参数保守、废品率高,材料利用率难以提升。金属切削加工服务中,刀具成本虽占比较小,但其对加工节拍、表面质量和材料损耗的影响却呈乘数效应。
二、刀具材料与涂层技术:从耐磨性到化学稳定性
提升难加工材料利用效率的首要路径是刀具材料的适配。硬质合金基体通过晶粒细化与梯度结构设计,在保持韧性的同时提高红硬性;金属陶瓷和陶瓷刀具适用于高温合金的连续切削,可显著提高切削速度;聚晶金刚石(PCD)和立方氮化硼(CBN)刀具则分别针对复合材料与淬硬钢实现高效加工。涂层技术方面,AlTiN、AlCrN等多元涂层通过提高抗氧化温度和降低摩擦系数,减少月牙磨损与积屑瘤,延长刀具寿命30%以上。在金属切削加工服务中,依据材料特性匹配刀具牌号与涂层,是提高材料去除率、降低废品率的基础。
三、刀具几何结构优化:降低切削力与热集中
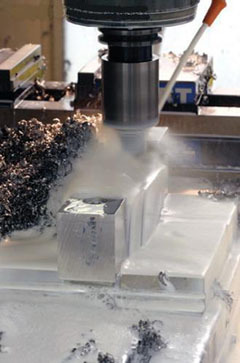
刀具几何参数的精细化设计对难加工材料加工至关重要。变螺旋角与不等分齿结构可抑制颤振,提高薄壁件加工稳定性;刃口钝化处理能增强刃口强度,减少微崩刃;内冷通道设计将冷却液精准输送至切削区,缓解钛合金加工中的热集中问题。对于复合材料,采用锋利刃口与金刚石涂层组合,可减少纤维撕裂与分层,提高材料利用率。金属切削加工服务商通过定制化刀具几何方案,能够将难加工材料的切削参数提升20%至50%,同时保证表面完整性。
四、工艺协同与数字化服务:从单点刀具到系统效率
刀具效率的发挥依赖于工艺系统的协同。高速切削、微量润滑(MQL)与低温冷却等辅助技术,配合刀具性能可进一步拓展难加工材料的加工窗口。数字化方面,刀具寿命预测模型与磨损监测系统,使金属切削加工服务从被动换刀转向预测性维护,减少非计划停机与刀具浪费。基于加工仿真的刀具路径优化,可降低空切时间与材料过切风险,提升材料利用率。
五、
切削刀具的技术进步是提升难加工材料利用效率的关键杠杆,但单一刀具优势需嵌入工艺系统才能转化为实际效益。金属切削加工服务应构建“刀具选型—工艺优化—数字化管理”的一体化能力,针对不同难加工材料形成标准化与定制化相结合的解决方案。随着增材制造刀具、智能涂层与自适应加工技术的发展,切削刀具将在难加工材料高效利用中发挥更大作用,推动金属切削加工服务向高附加值方向升级。
如若转载,请注明出处:http://www.359lh.com/product/33.html
更新时间:2026-11-11 23:21:14