从粉末到精密零件——粉末冶金、成形装备与金属切削加工的协同路径
一、粉末冶金产品的工艺特征与产业价值
粉末冶金是一类以金属粉末(或金属与非金属粉末的混合物)为原料,经成形、烧结及相关后处理获得制品的近净成形技术。其典型工艺流程包括粉末制备与混合、压制(或注射成形、温压成形等)、烧结、以及必要的精整、浸渍、热处理和机加工。粉末冶金产品的突出优势在于材料利用率高、批量化成本低、成分可设计性强,特别适合生产形状复杂、精度要求较高的中小型零件,如齿轮、连杆、含油轴承、摩擦片、硬质合金刀具坯体等。
需要指出的是,粉末冶金并非对传统切削加工的简单替代。压制烧结后的制品往往存在尺寸精度分布、表面致密度和残余孔隙等局限,对于一些高精度配合面、密封面或特殊几何特征,仍需通过后续金属切削加工予以保证。因此,粉末冶金产品与金属切削加工服务之间存在天然的工序衔接关系。
二、压力机与模具制造机械:粉末成形线的心脏
粉末冶金生产线的核心是压力机与模具系统。常用设备包括机械压力机、液压压力机以及专用于粉末成形的粉末成形压机。后者在结构上强调装粉、压制和脱模动作的可控性,通常具备多台阶压制、浮动模架和多次压制功能,以满足零件密度均匀性的要求。
模具制造机械则是保证制品精度与生产稳定性的基础。模具的型腔尺寸、配合间隙和表面质量直接决定压坯的尺寸精度与缺陷率。模具加工通常涉及电火花成形、线切割、成形磨削和精密铣削等工序,这些都与金属切削加工技术共享设备与工艺基础。生产线层面,从粉末混料、自动称重装粉、压制、烧结到后续精整与检测,形成连续或半连续的制造链条;高水平的粉末冶金生产线还会配置在线尺寸检测与质量追溯系统,以降低废品率并提高一次合格率。
三、金属切削机床与金属加工:精度与柔性的补充
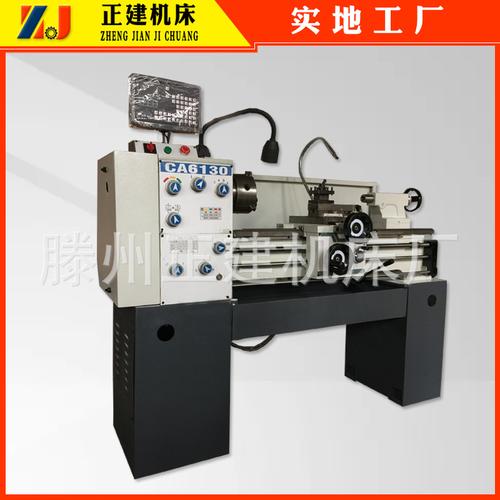
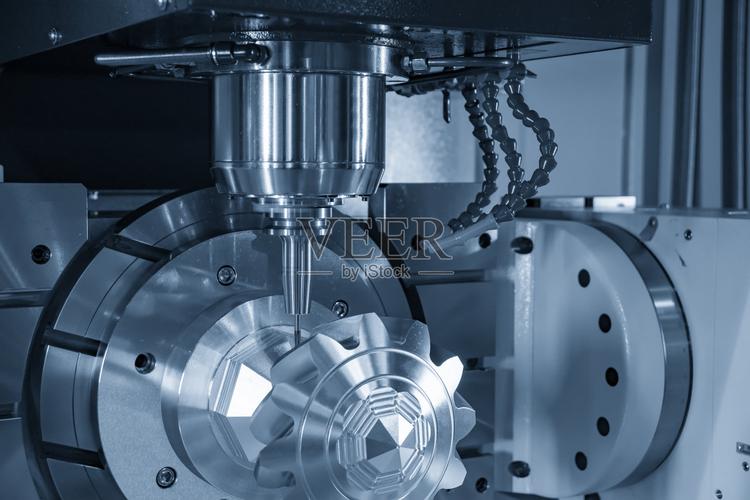
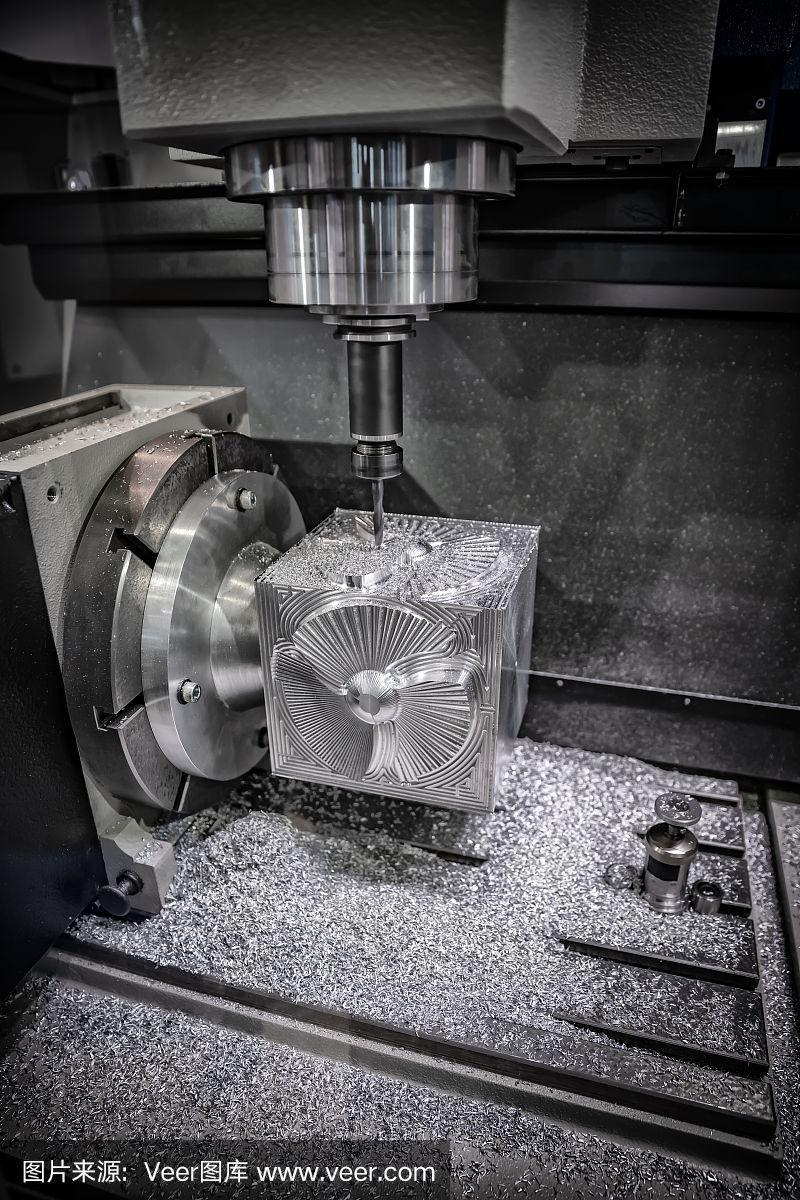
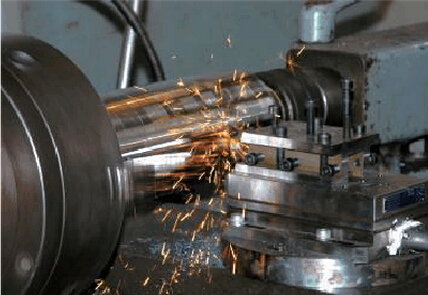
金属切削机床涵盖车床、铣床、钻床、磨床、加工中心等,承担着模具制造、工装夹具加工以及粉末冶金产品后续精加工的多重任务。对于模具而言,高精度磨床和加工中心保证型腔与导向件的几何精度;对于烧结后的粉末冶金制品,切削加工常用于加工横向孔、螺纹、退刀槽、高精度轴颈和端面等压制难以直接成形的特征。
金属加工在广义上还包括塑性加工、焊接、热处理和表面处理等工艺技术。在粉末冶金产业链中,烧结后的精整、整形、浸油、蒸汽处理以及必要的表面涂层都属于金属加工的延伸环节。金切加工服务的价值不止于“去除余量”,更体现在工艺协同上:通过合理的切削参数与刀具选择,控制加工硬化与毛刺,避免粉末冶金材料因孔隙存在而产生的崩边和浸油污染问题;通过切削与检测的一体化安排,使最终零件的尺寸链闭合于设计公差之内。
四、协同制造:设备、工艺与服务的匹配逻辑
从系统工程角度看,粉末冶金产品、压力机与模具制造机械、金属切削机床与金属切削加工服务构成了一条纵向衔接的制造链。其匹配逻辑可归纳为三点:
第一,面向零件的工艺设计。应根据零件几何形状、精度等级与批量,确定哪些特征由压制获得、哪些特征留给切削加工,避免过度加工导致成本上升与孔隙暴露。
第二,面向装备的能力匹配。压力机的吨位、行程与压制方式应与模具结构和零件密度要求相适应;模具加工设备与切削机床的精度等级需与零件公差相匹配,形成能力上的层级配置。
第三,面向服务的工序协同。金属切削加工服务应以工序外协或厂内工序衔接的方式充分介入,承担模具修复、精加工与首件验证等任务,并在质量体系上实现与粉末冶金生产线的检测标准互通。
五、
粉末冶金产品的高性价比来自近净成形,而其最终精度与功能往往依赖压力机与模具系统的稳定性和金属切削加工的有力支撑。压力机与模具制造机械决定生产线的成形能力,金属切削机床与加工服务则守住精度底线并补充柔性。将三者置于统一的工艺规划与质量管理框架之下,才能真正发挥粉末冶金制造链的整体效能。
如若转载,请注明出处:http://www.359lh.com/product/22.html
更新时间:2026-11-11 09:17:46