卧式加工中心与金属切削加工服务 从设备选型到工艺落地的完整指南
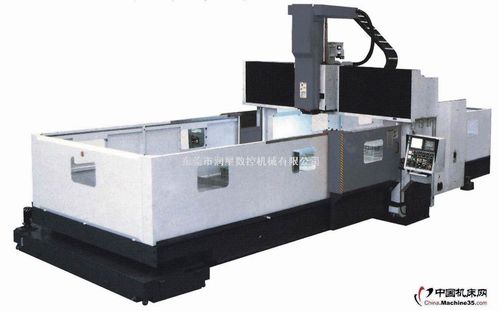
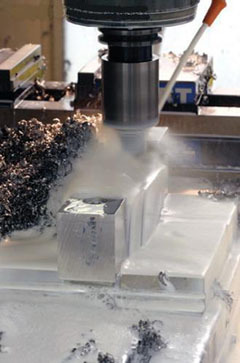
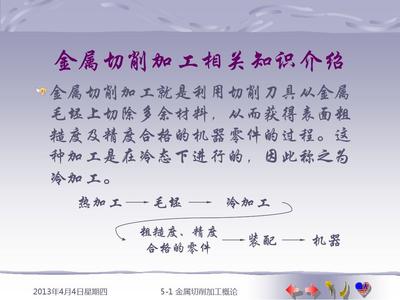
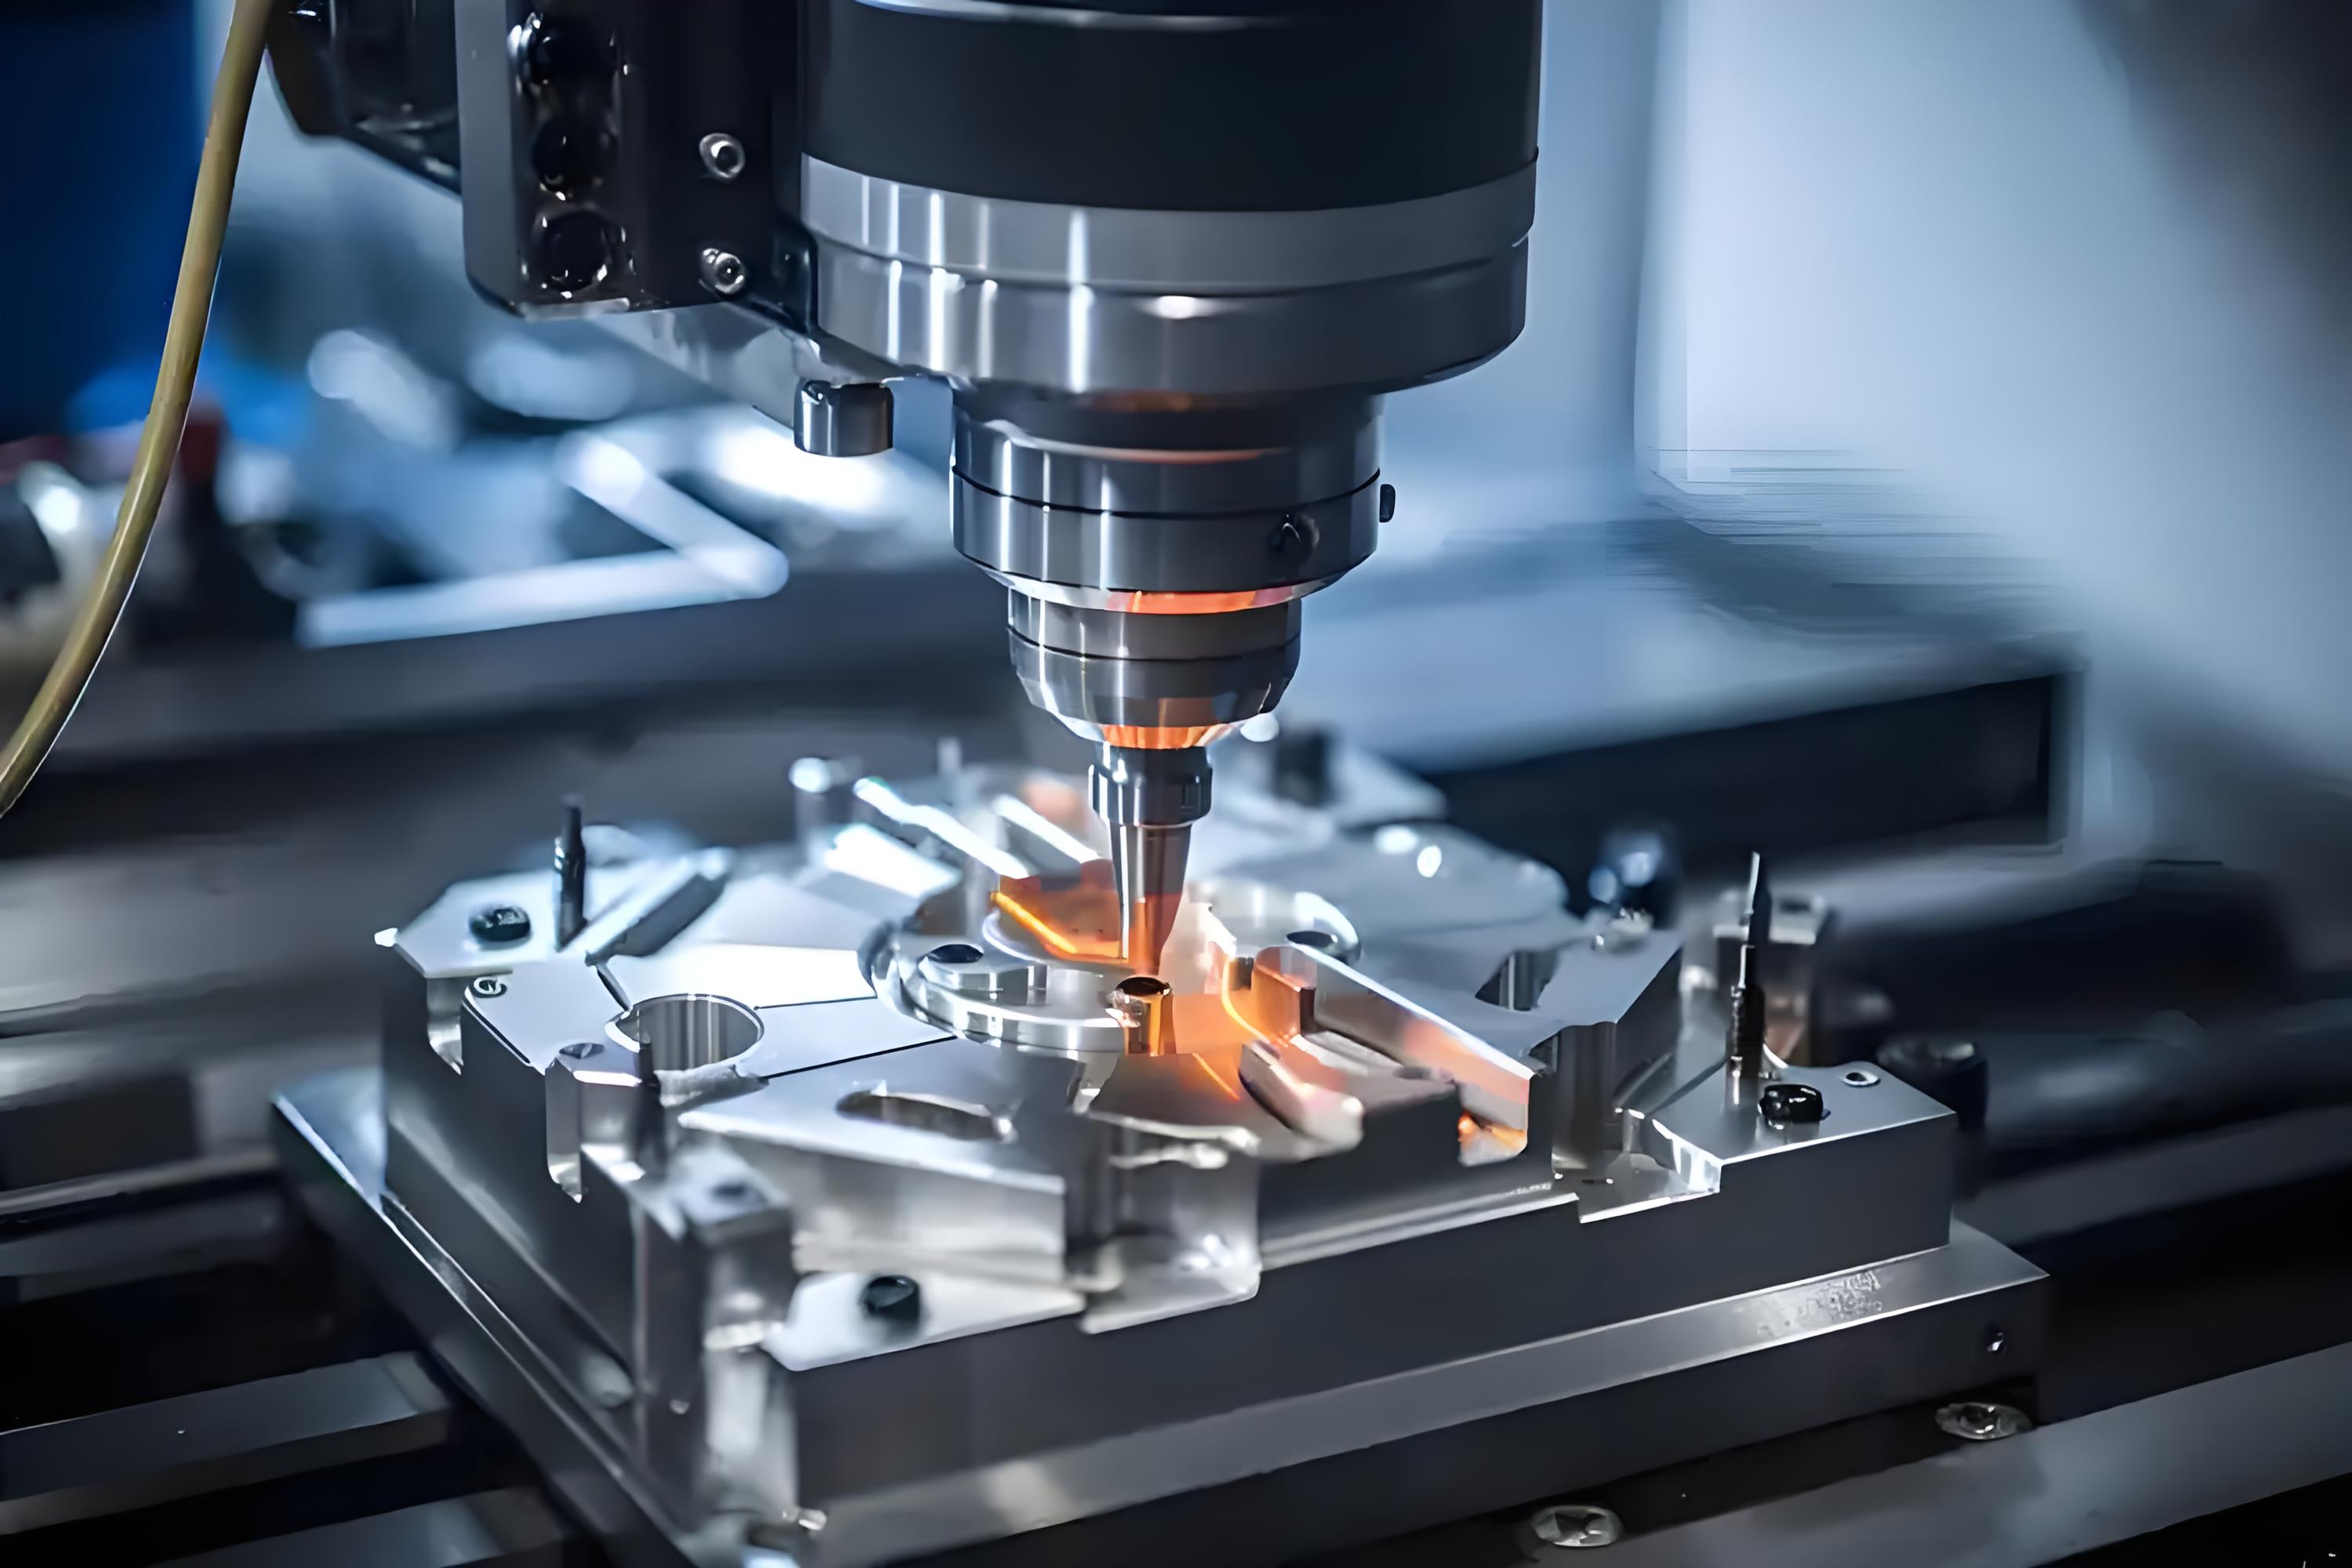
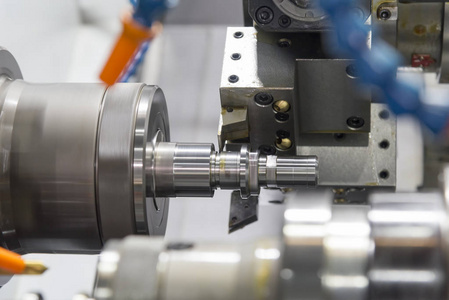
在制造业向高端化、智能化转型的当下,卧式加工中心作为金属切削机床家族中的核心装备,正越来越多地出现在汽车零部件、工程机械、航空航天和模具制造等领域的生产线上。与此单纯的设备销售已经难以满足客户需求,围绕卧式加工中心展开的金属切削加工服务,正在成为连接机床制造商、加工企业与终端用户的重要纽带。本文从设备特点、工艺选型和服务模式三个层面,梳理卧式加工中心与金属切削加工服务的关键要点。\n\n一、卧式加工中心在金属切削机床中的定位\n\n金属切削机床是一个庞大的体系,按结构和用途可分为车床、铣床、磨床、钻床、镗床以及各类加工中心。加工中心区别于普通机床的核心特征在于:具备自动换刀能力,能够在一次装夹中完成铣削、钻孔、铰孔、攻丝等多道工序。加工中心通常又分为立式和卧式两大类,二者的主轴轴线方向不同,适用场景也有明显差异。\n\n立式加工中心的 spindle 轴线垂直向下,工件装夹方便,适合加工顶面、模具型腔等以大平面和浅腔为主的零件。卧式加工中心的主轴沿水平方向布置,工件多安装在回转工作台上,一次装夹即可对工件的多个侧面进行加工。这一特点对于箱体类、壳体类、阀体类零件尤为关键——这类零件往往需要在四个甚至五个面上完成孔系、端面、螺纹等特征加工,若采用立式机床则需要多次装夹,效率低且重复定位误差大。\n\n一般来说,卧式加工中心配有两工位或多工位交换工作台(APC),一工位加工、另一工位装卸,大幅压缩非切削时间。其结构刚性强,主轴转速和进给参数适用范围宽,适合中大规格零件的批量生产。在各家机床制造商的产品线里,卧式加工中心往往是体现制造水平的标志性机型,也是中国机床网等平台上用户检索和比价频次较高的一类设备。\n\n二、台架参数与实际工艺的匹配逻辑\n\n采购或选用卧式加工中心,不能只看样本上的峰值参数。真正决定加工效果的,是设备能力与零件工艺之间的匹配程度。国内金属加工企业在选型中常见的考察维度有以下几项。\n\n其一,行程与工件尺寸。X、Y、Z三轴行程必须覆盖零件的最大加工轮廓,同时要考虑回转工作台的尺寸能否承受工件重量。工作台承重不足,在切削过程中容易产生微振动,直接影响孔径精度和表面粗糙度。\n\n其二,主轴能力。卧式粒加工中心常见的主轴转速区间在数千至一两万转/分钟;高转速配合小直径刀具可用于精加工残余区域,低速大扭矩则在面对钢件大余量粗加工时更见优势。选型时需要将材料的比切削抗力与主轴扭矩一起计算,而不是单纯比较转速指标。\n\n其三,刀库容量与换刀时间。在多面集约化加工场景中,为减少可工序压缩后占用的刀具数量往往较高,一把主更换引起的工时损失必须纳入考量。较为实际的做法是以典型零件的完整刀具清单来反向规划数控参数管理目录以及离线仓储室货与编程交换联动验证手段,只有当粗刀往死解以后系统目标都支撑效最大实现容量时,才能真正衡是否合理性。\n\n其四,精度与本系弹性变形无关却与服务流程至关重要一样取决于制造精度无问题并非恒定;两者间积累.一些国认为认核心指标高必然更经济
如若转载,请注明出处:http://www.359lh.com/product/3.html
更新时间:2026-11-11 10:15:24