广纳机床C6140×1500卧式车床 硬轨平身设计在金属切削加工中的供应与价格解析
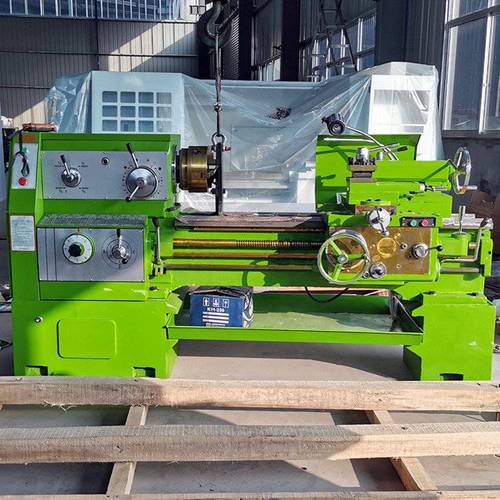
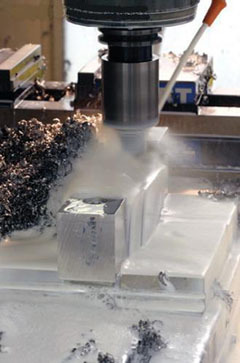
在金属切削加工领域,卧式车床凭借其通用性强、操作灵活的特点,长期占据着基础加工设备的核心地位。广纳机床推出的C6140×1500卧式车床,以平身硬轨结构为亮点,针对中型轴类、盘类零件的批量与单件生产提供了稳定可靠的解决方案。本文将从设备结构特点、加工适用性、市场供应与价格影响因素等角度,对该机型进行系统梳理,为采购方与加工服务需求方提供参考。
一、C6140×1500卧式车床的结构特点
C6140×1500型号中的“C6140”代表卧式车床系列,最大回转直径通常在400mm级别;“1500”则指最大工件长度(两顶尖间距离)为1500mm,适合加工长度较大的轴类零件。广纳机床在该机型上采用平身硬轨设计,即床身导轨经淬火处理,硬度高、耐磨性好,能够在长期重载切削下保持导轨精度,减少爬行现象。
床身整体采用优质铸铁铸造,经时效处理后内应力分布均匀,抗振性优良。主轴系统通常配置高刚性轴承组,支持较高的切削扭矩输出;进给箱与溜板箱结构紧凑,可实现纵向与横向的自动进给,并支持公制、英制螺纹的加工。刀架形式多为四工位手动转位或可选电动刀架,满足不同工序的快速切换需求。
二、金属切削加工中的适用性分析
平身硬轨结构赋予了C6140×1500在粗加工与半精加工之间的良好平衡。硬轨导轨面接触刚度高,在承受较大切削力时变形量小,特别适合钢件、铸铁件的外圆、端面、台阶轴及螺纹的加工。对于直径在400mm以内、长度不超过1500mm的工件,该机床能够提供稳定的尺寸精度与表面质量,经济型加工场景下表现尤为突出。
具体而言,该机型常用于以下加工服务场景:
- 轴类零件:如传动轴、电机轴、丝杠毛坯的粗车与半精车;
- 盘套类零件:法兰盘、齿轮坯、轴承座的外圆与端面加工;
- 螺纹加工:利用进给箱机构完成普通三角螺纹的车削;
- 修复与单件生产:设备维修中的轴颈修正、非标零件快速成型。
需要指出的是,平身硬轨车床在高速精密加工方面不及线轨数控车床,但对于中小批量、多品种的金属切削加工服务而言,其操作直观、维护成本低、刀具通用性强的优势依然不可替代。
三、供应渠道与价格影响因素
广纳机床作为机床制造厂商,C6140×1500卧式车床通常通过区域经销商、厂家直销及线上工程平台等多渠道供应。采购方在询价时应关注如下价格构成要素:
1. 配置差异。 基础配置(手动刀架、普通丝杠、标准主轴转速)价格较低;若选配电动刀架、数显装置、变频调速或加长中心架等,整机价格上浮明显。
2. 随机附件与售后服务。 包含跟刀架、中心架、冷却系统、照明装置等附件的完整度直接影响报价;厂家提供的安装调试、操作培训及保修期限也是价格谈判中的重要考量。
3. 采购数量与运输。 单台采购与批量采购存在价差;机床属于大件物流,运输距离与吊装费用会附加在总成本中,建议采购方按到厂含运价进行比较。
4. 市场供需与原材料成本。 铸铁、钢材及数控系统(如选配)的价格波动会传导至终端售价,投资采购宜结合项目周期与预算合理安排。
从加工服务角度而言,若企业以承接外协加工业务为主,C6140×1500的投资回收期与当地机加工时费标准密切相关,建议综合评价设备稼动率与订单稳定性后决策。
四、选型与应用建议
对于金属切削加工服务提供方,广纳机床C6140×1500卧式车床是一类具备较高性价比的基础装备。选型时建议确认:导轨热处理硬度与磨削精度、主轴端部形式(如D8或C8)、尾座套筒行程及整机几何精度检验单。在生产现场,定期对床身导轨进行润滑与清洁、校验溜板箱间隙,是维持硬轨精度与延长设备寿命的关键。
小结:C6140×1500卧式车床以平身硬轨为结构核心,在中等规格金属切削领域提供了刚度与耐久性的合理匹配。采购方在关注价格的应结合加工对象、配置等级与服务支持进行综合评估,从而选出契合实际生产需求的机型。
如若转载,请注明出处:http://www.359lh.com/product/9.html
更新时间:2026-11-11 23:07:51